一枚不锈钢蚀刻 Logo 标牌是怎么做出来的
发表时间:2026-10-08 10:18
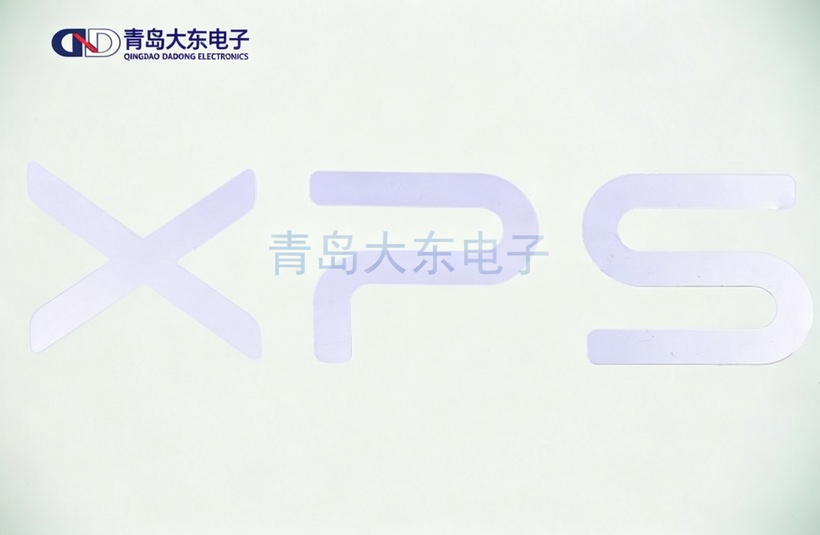
客户第一次找我们做 Logo 标牌,通常只发来一个 AI 矢量文件和一句话:"做个金属标,贴在产品上。" 但从这张矢量图到最终贴在笔记本 A 面或汽车尾门上的那片金属,中间要经过文件处理、感光制版、化学蚀刻、表面处理、填漆背胶、品控出货六道工序。普通客户看不到这些,但每一道都决定了 Logo 最终是 "精致" 还是 "廉价"。
一、文件处理:先把 Logo"翻译" 成可蚀刻的语言
拿到矢量文件,我们第一件事不是开工,而是做工艺适配。
Logo 设计稿是给人看的,如果客户的 Logo 里有极细的装饰线或极小的注册标识 ®,直接蚀刻会糊边。我们会在不破坏品牌识别的前提下,对线宽做最小化补偿,或者建议客户在小尺寸版本上简化细节。
二、感光制版:把 Logo"印" 在不锈钢上
文件确认后,进入制版环节。我们在不锈钢表面均匀涂布一层感光油墨,然后用菲林片覆盖,紫外线曝光 —— 被光照射的区域油墨固化,没被照到的区域(也就是 Logo 图形区域)可以被洗掉。
这一步的核心是对位精度。数码产品的 Logo 往往只有几毫米见方,菲林和钢板的对位误差必须控制在 0.02mm 以内,否则 Logo 会偏、字会歪。车标尾门长条标虽然尺寸大,但字母间距、字重的一致性同样靠这一步保证。
三、化学蚀刻:把图形 "吃" 进金属里
显影后,钢板进入蚀刻线。化学药水在没有油墨保护的区域均匀腐蚀,蚀刻的优势在这一步体现得最明显:它是化学溶解,不是机械冲压,所以没有毛刺、没有翻边、没有应力变形。数码 Logo 要的就是这种 "平贴在机身上几乎无缝" 的效果。
四、表面处理:决定 Logo 的 "气质"
蚀刻完的钢板还是一片毛坯,表面处理才是赋予它品牌气质的环节。
· 拉丝:最主流,细腻的横向或纵向纹理,适合数码产品的极简风,也是车标尾门字标的标配;
· 喷砂:哑光颗粒感,不反光,适合深色内饰和高端数码产品;
· 镜面:高亮反光,适合做点缀,比如 Logo 外圈或装饰线;
· PVD 镀色:枪灰、香槟金、玫瑰金,适合高配车型和高端数码配件。
数码产品偏好拉丝 + 黑色电泳的组合,低调不抢戏;车标则更多用拉丝 + 填漆,字母轮廓清晰、远看醒目。
五、填漆与背胶:最后两道 "精细活"
表面处理完,进入填漆环节。蚀刻下沉的 Logo 凹槽里要填入油墨 —— 黑、红、蓝、金任意套色。这一步是手工 + 半自动结合,填漆的饱满度和边缘干净度直接决定了 Logo 的精致度。填完后过 UV 固化,再做一层透明电泳封孔。
最后是背胶。数码 Logo 用 3M 超薄双面胶,厚度 0.05mm,贴在机身上几乎无感;车标用 3M LSE 低表面能胶,耐–40℃到 120℃极端温度,洗车高压水枪冲不掉。部分车标还会做半蚀刻定位沉台,配合尾门凹槽实现免工具定位。
六、品控与交付
出货前每片 Logo 都要过三道检:尺寸全检(确保贴位准确)、附着力测试(百格刀划格,漆膜不脱落)、外观全检(无划痕、无填漆溢出)。包装用防静电隔层,避免运输中互相刮花。
从矢量文件到成品,常规打样 3–5 天,批量月产能数百万片。无论是数码品牌的新品同步开发,还是车厂的年型改款配套,我们都能配合节奏交付。
欢迎携带 Logo 矢量文件或样品咨询打样,3 个工作日内反馈工艺方案与报价。
Copyright © 2030青岛大东电子有限公司 版权所有 Power by DedeCms
- 地址:山东省青岛市同和街道同和路7号
- 企业QQ:
- 备案号:鲁ICP12345678