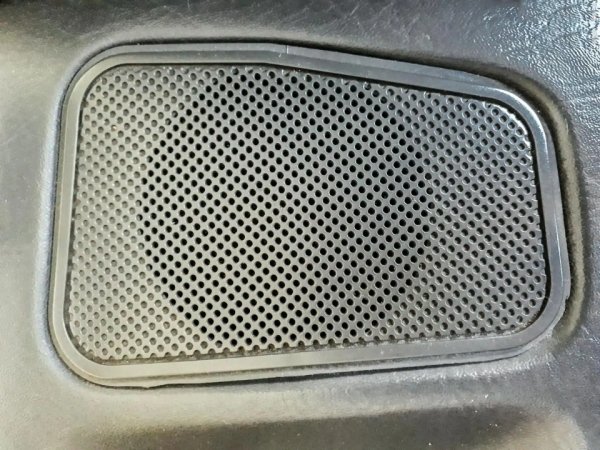
普通汽车喇叭网是怎么生产出来的?
很多客户只看到成品的一片黑网,不知道它从不锈钢卷料到最终成品,要经过六道主要工序。每道工序都有对应的管控要点,任何一道出问题,都会反映在最终产品上 —— 堵孔、色差、翘曲、脱胶,往往都能追溯到某一道工序的参数偏差。
一、六道主要工序
一片汽车喇叭网从不锈钢卷料到成品,流程是这样的:
1. 材料预处理:不锈钢卷料开卷、除油、清洗,确保表面无油污和氧化层;
2. 感光涂布:在钢板表面均匀涂布一层感光油墨,厚度控制在 8–12μm;
3. 曝光显影:用菲林片覆盖,紫外线曝光,显影后露出需要蚀刻的区域;
4. 化学蚀刻:蚀刻线喷淋药水,把露出的区域腐蚀成网孔,深度和孔径由时间和温度控制;
5. 表面处理:退膜后做黑色电泳或喷粉,形成均匀的黑色表面;
6. 背胶背绒与成型:贴 3M 胶和防尘无纺布,冲切成最终外形。
二、关键工序的管控要点
涂布工序管的是油墨厚度。油墨太薄,蚀刻时会被药水击穿,产生针孔;油墨太厚,显影不彻底,会堵孔。曝光工序管的是能量和对位。曝光能量不足,图案边缘发虚;能量过度,细线会糊。蚀刻工序是最核心的工序,管的是温度、时间和药水浓度。表面处理管的是槽液和膜厚。电泳槽液每天测 pH 值和电导率。色差是表面处理最容易出的问题。贴胶工序管的是胶型和贴合质量。
三、为什么工序管控比事后检验更重要
很多小厂的做法是 "做完再检",不良品挑出来扔掉就行。但走量件不能这么干 —— 如果蚀刻工序参数偏了,可能一整批几千片全部孔径超标,事后全检也救不回来,只能报废。
正确的做法是过程管控:每道工序都有明确的参数范围、首件确认、过程抽检,发现异常立即停机调整。把问题消灭在工序内,而不是流到下一道工序,更不是流到客户手里。
我们的经验是:工序管控做好了,材料损耗和返工成本大幅下降,最终单片成本反而更低。
汽车喇叭网的生产,看起来就是 "腐蚀几个孔、喷个黑、贴个胶",但每道工序的参数控制,才是决定产品品质的关键。涂布厚度、曝光能量、蚀刻温度、电泳膜厚、贴胶剥离强度 —— 把这些数字管住,产品自然就稳了。欢迎携带图纸咨询。
推荐产品
同类文章排行
- 蚀刻加工中出现不良的原因与解决方法
- 蚀刻工艺实战:从设计到成品的完整流程分享
- 金属蚀刻的定义与工艺流程详解
- 不同蚀刻技术的优缺点:选择最适合你的工艺
- 蚀刻加工的要求以及标准
- 金属蚀刻工艺操作条件和需要注意的问题
- 认识精密金属蚀刻加工
- 汽车行业蚀刻
- 蚀刻工艺综述:历史、现状与未来趋势
- 纳米压印膜:微纳制造领域的革命性材料与工艺
 添加微信咨询