不锈钢蚀刻 Logo 低表面能材质的贴合方案
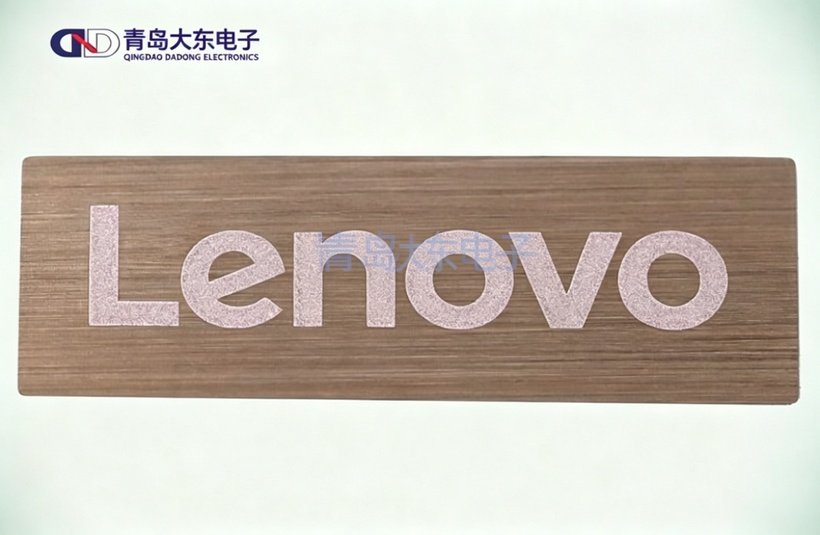
不锈钢蚀刻 Logo 做出来很漂亮,但贴到 PP、PE、硅胶、软质皮革这些 "难粘" 的材质上,用半年就翘边、脱落 —— 这是很多数码和汽车客户踩过的坑。问题不在标牌本身,而在背胶和材质的匹配。这篇文章把低表面能材质的贴合逻辑讲透。
数码领域的典型场景
数码产品中用低表面能材质做外壳的不在少数:
PP 外壳:很多平价充电器、充电宝、路由器用 PP 阻燃材料,轻、便宜、耐冲击。但 PP 表面光滑,普通背胶贴上去,用手一抠就掉。
硅胶 / TPU 保护壳:TWS 耳机、智能手表的保护壳常用硅胶或 TPU,弹性好但极难粘。硅胶尤其麻烦 —— 它本身是 "离型" 材料,普通胶根本不沾。
磨砂阳极氧化铝壳:高端笔记本、耳机用喷砂 + 阳极氧化磨砂黑,触感好但表面能低,普通背胶在上面的初始粘力只有在光面 ABS 上的一半。
汽车领域的典型场景
汽车内饰也有大量低表面能材质:
软质搪塑仪表台:搪塑 PVC/TPU 表面,做出来是软的,但表面能低,贴在上面的小 Logo(比如仪表台空调出风口标、安全气囊标)夏天高温后容易翘边。
皮革包裹的门板 / 方向盘:真皮和仿皮表面有油脂,背胶长期贴不住。车标中如果有贴在皮革上的小铭牌(比如座椅调节标识、门板装饰标),必须用专用胶。
哑光 PP 注塑件:很多车门内饰板、中控台下半部分用 PP,表面还有脱模剂残留,贴合难度加倍。
解决方案一:换 LSE 低表面能背胶
3M 的 LSE(Low Surface Energy)系列背胶是专门为 PP/PE 设计的:
· 3M LSE-160WF:表面能可低至 30 达因,PP/PE/ 磨砂铝都能贴,耐温–40℃~120℃,是汽车和数码的主流选择;
· 3M 9448A:经济型,适合硅胶以外的低表面能材质;
· 3M VHB 5952:极重型,适合需要高强度粘接的位置(比如车门外饰标),但厚度大(0.5mm),超薄 Logo 用不了。
我们的做法是:根据客户外壳材质选胶,不是默认用一种胶打天下。客户提供外壳材质牌号(比如 PP+TD20、TPU 90A),我们配对应的胶型,打样时做剥离强度测试。
解决方案二:客户侧的表面预处理
光换胶还不够,客户外壳在贴合前也要做处理:
异丙醇擦拭:贴合前用异丙醇把外壳表面擦干净,去除脱模剂、油污、手汗。这一步看起来简单,但很多产线省掉,结果批量脱胶。
等离子处理:PP/PE 在贴合前过一遍等离子(或电晕),表面能可以从 32 提升到 40+,粘接力翻倍。高端数码产线和汽车内饰线通常配等离子设备。
底涂剂(Primer):在 PP 表面刷一层 PP 底涂剂,等干燥后再贴,相当于在低表面能材质上 "造" 一层高表面能过渡层。硅胶则必须用硅胶底涂。
不锈钢蚀刻 Logo 本身的工艺没问题,脱胶多半是胶型和材质没匹配上。我们是青岛大东电子,根据客户外壳材质定制背胶方案,欢迎携带材质牌号咨询。
推荐产品
同类文章排行
- 蚀刻加工中出现不良的原因与解决方法
- 蚀刻工艺实战:从设计到成品的完整流程分享
- 金属蚀刻的定义与工艺流程详解
- 不同蚀刻技术的优缺点:选择最适合你的工艺
- 蚀刻加工的要求以及标准
- 金属蚀刻工艺操作条件和需要注意的问题
- 认识精密金属蚀刻加工
- 汽车行业蚀刻
- 蚀刻工艺综述:历史、现状与未来趋势
- 纳米压印膜:微纳制造领域的革命性材料与工艺
 添加微信咨询