蚀刻 Logo 标牌的 3 种外观不良
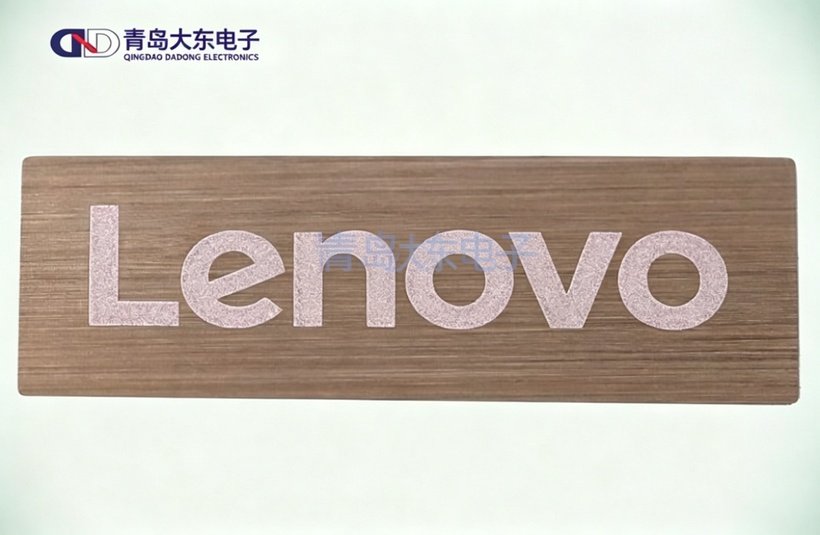
Logo 标牌是产品的 "脸面",外观不良最容易被发现,也最影响品牌形象。打样时一片完美,批量到货却发现颜色不对、漆溢出、字发虚 —— 这些问题 90% 出在蚀刻和表面处理环节。这篇文章把三种最常见的外观不良拆开讲,分析根因,给出预防方向。
一、色差:批次间颜色对不上
现象:这批和上批颜色不一样,或者同一批里有的偏蓝、有的偏黄,装配到产品上一眼就能看出差异。深色 Logo(尤其是黑色电泳)的色差最明显,在灯光下对比尤其刺眼。
根因:色差 90% 出在表面处理环节。电泳槽液老化(pH 值和电导率漂移)、膜厚不均(15μm 和 25μm 的黑度不一样)、前处理除油不彻底(油污导致局部着色差),都是常见原因。如果表面处理是外协的,不同炉次、不同操作员都会导致颜色漂移 —— 外协厂不会为单个客户单独管控槽液参数。
预防:表面处理必须本厂完成,每批首件用色差仪检测,ΔE 控制在 1.5 以内;电泳槽液每天测 pH 值和电导率,定期更换;膜厚控制在 15–25μm,每小时用膜厚仪抽测。外协厂很难做到这种管控力度,色差问题也最容易在批量时爆发。
二、填漆不良:溢漆、漆不满、脱落
现象:三种表现 —— 填漆溢出到字母边缘外(溢漆,看起来脏)、字母凹槽里漆没填满(露底,发白)、用一段时间后漆成片脱落(掉漆,最影响品牌形象)。
根因:
· 溢漆:蚀刻深度太浅(低于 0.02mm),漆没有足够的凹槽容纳,刮刀一刮就溢出;或者填漆时刮刀压力太大、速度太快;
· 漆不满:蚀刻深度不均,局部太浅;或者油墨粘度不对,填漆时气泡没排干净,固化后缩孔露底;
· 脱落:用了单组份油墨,没有 UV 固化或电泳封孔,汗液、酒精、防晒霜一接触就软化脱落。
预防:蚀刻深度控制在 0.03–0.05mm,给填漆留足够空间;用双组份抗 UV 油墨,填漆后 UV 固化,再做一层透明电泳封孔;填漆后用放大镜 100% 检边缘,溢漆和露底直接返工,不能流到下一道。
三、字符发虚:边缘不锐利,小字糊成一团
现象:Logo 的细笔画边缘模糊,小字(比如 ® 标识、型号字母、认证标志)看不清,放大镜下看边缘有锯齿或毛边。远看还行,近看精致感全无。
根因:字符发虚通常是三个环节叠加 —— 文件阶段线宽太细(低于 0.1mm,蚀刻时侧蚀会把细线吃掉)、曝光阶段能量不准(能量不足边缘发虚,能量过度细线糊掉)、蚀刻阶段药水浓度或时间不对(侧蚀过大,笔画变粗)。
预防:文件评审阶段就把线宽低于 0.1mm 的地方标出来,建议客户加粗或在小尺寸版本上简化细节;曝光机能量每 4 小时校准,菲林定期更换(菲林磨损也会导致边缘发虚);蚀刻参数(温度、时间、浓度)每批首件确认,过程中每小时抽测线宽。
这三种外观不良有一个共同点:根因都在过程管控,不在最终检验。色差靠槽液管理、填漆靠深度和油墨、字符发虚靠文件和曝光。把每道工序的参数管住,外观不良率可以从 5% 降到 0.5% 以下。
我们是青岛大东电子,不锈钢蚀刻 Logo 标牌全工艺本厂完成,蚀刻 + 表面处理 + 填漆一站式管控,每批首件做色差、线宽、填漆质量三项检测,欢迎携带设计稿咨询。
推荐产品
同类文章排行
- 蚀刻加工中出现不良的原因与解决方法
- 蚀刻工艺实战:从设计到成品的完整流程分享
- 金属蚀刻的定义与工艺流程详解
- 不同蚀刻技术的优缺点:选择最适合你的工艺
- 蚀刻加工的要求以及标准
- 金属蚀刻工艺操作条件和需要注意的问题
- 认识精密金属蚀刻加工
- 汽车行业蚀刻
- 蚀刻工艺综述:历史、现状与未来趋势
- 纳米压印膜:微纳制造领域的革命性材料与工艺
 添加微信咨询